


Przegląd papieru
1. Wprowadzenie
W produkcji przyrostowej (AM) lasery o ultrakrótkich impulsach (USP) umożliwiają przetwarzanie szerokiej gamy materiałów i oferują potencjał zmniejszenia wymiarów i złożoności wytwarzanych komponentów. Badanie to pokazuje wykonalność wykorzystania laserów USP jako alternatywy dla systemów laserowego łączenia łoża proszkowego (LPBF), szczególnie w przypadku produkcji krytycznych części wymagających większej precyzji. Używając niestandardowych i samodzielnie-produkowanych cząstek proszku ze stali nierdzewnej-, badacze osiągnęli pożądane wyniki i pomyślnie wytworzyli spójne kwadratowe warstwy, optymalizując szereg parametrów przetwarzania.
Badanie potwierdza, że parametry procesu odgrywają kluczową rolę w przypadku stosowania laserów USP - nawet niewielkie odchylenia w tych parametrach mogą skutkować niepełnym stopieniem. Zmniejszając prędkość skanowania, aby sprzyjać akumulacji ciepła, stopienie osiągnięto przy niskich częstotliwościach powtarzania impulsów (500 kHz) i niskiej średniej mocy lasera (0,5–1 W). Takie podejście zapewnia możliwość dalszej minimalizacji rozmiaru części, co jest istotne dla rozwoju AM przy użyciu źródeł laserowych USP.
2. Podsumowanie badania
Dzięki ciągłemu rozwojowi wytwarzania przyrostowego lasery femtosekundowe wykazują obiecujący potencjał w obróbce stali nierdzewnej 316L. W artykule podsumowano i dokonano przeglądu badań dotyczących wpływu parametrów procesu na obróbkę laserem femtosekundowym stali nierdzewnej 316L. Głównym celem badań jest zbadanie, w jaki sposób moc lasera, wielkość cząstek proszku, prędkość skanowania i odległość kreskowania wpływają na jakość przetwarzania i wydajność materiału, w celu optymalizacji warunków produkcji.
Naukowcy najpierw przedstawili charakterystykę i przydatność stali nierdzewnej 316L, a następnie szczegółowo opisali zasadę działania i mechanizmy obróbki laserem femtosekundowym. Następnie skupili się na tym, jak kluczowe parametry, -, w tym moc lasera, rozmiar cząstek, prędkość skanowania i odległość kreskowania, - wpływają na jakość materiału.
W drodze badań eksperymentalnych zespół określił optymalny zakres mocy lasera, aby zapobiec nadmiernej ablacji i uszkodzeniom materiału. Odkryli również, że drobniejsze cząstki proszku prowadzą do lepszej kontroli jeziorka stopionego i większej dokładności formowania. Co więcej, wykazano, że dostosowanie szybkości skanowania i odległości kreskowania zmniejsza defekty powierzchni i porowatość, poprawiając zarówno jakość, jak i wydajność.
Na koniec w badaniu omówiono perspektywy zastosowania laserów femtosekundowych w produkcji stali nierdzewnej 316L, podkreślając obecne wyzwania i przyszłe kierunki badań.
3. Analiza eksperymentalna i liczby
3.1 Zasada działania lasera USP
Lasery ultrakrótkie impulsy (USP) generują niezwykle krótkie impulsy o czasie trwania, zwykle w zakresie od femtosekundy (10⁻¹⁵ s) do pikosekundy (10⁻¹² s). Lasery te opierają się na nieliniowych efektach optycznych i ultraszybkiej optyce.
Podstawowym elementem lasera USP jest wnęka rezonansowa, która zawiera ośrodek laserowy (np. kryształ Nd:YAG lub Ti:szafir) i źródło wzmocnienia (takie jak diody laserowe lub lampy błyskowe). Proces wzmacniania zachodzi poprzez emisję wymuszoną, podczas której fotony wielokrotnie odbijają się od zwierciadeł we wnęce i są wzmacniane, ostatecznie tworząc potężną wiązkę wyjściową.
Lasery USP osiągają ultrakrótkie czasy trwania impulsów, wykorzystując nieliniowe efekty optyczne, takie jak samo-modulacja fazy i załamanie nieliniowe. Elementy optyczne, takie jak kryształy-podwajające częstotliwość lub włókna, pomagają poszerzać i kompresować widmo impulsów, osiągając czas trwania impulsu w zakresie femtosekund.
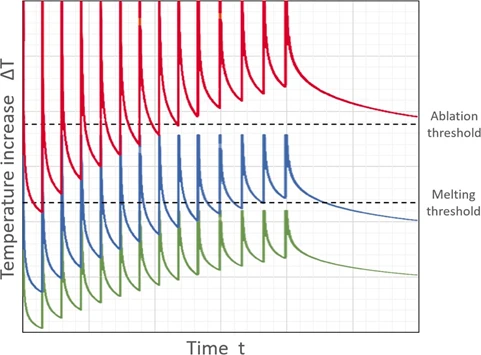
Rysunek 1 – Zmiany temperatury przy różnych mocach lasera
Rysunek 1 ilustruje zmiany temperatury przy zmiennej mocy lasera.
Wysoka moc (czerwona krzywa):temperatura przekracza progi topnienia i ablacji.
Niska moc (zielona krzywa):niewystarczająca temperatura do stopienia.
Optymalna moc (niebieska krzywa):umożliwia topienie bez ablacji.
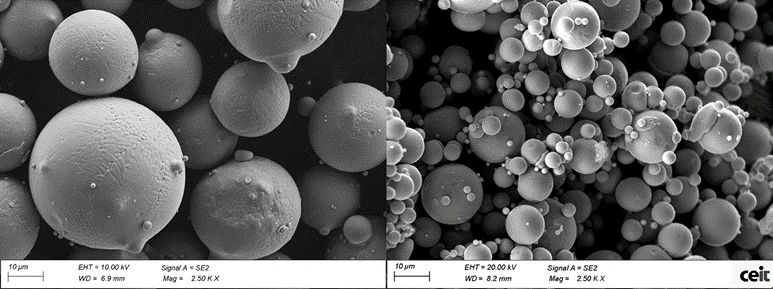
Rysunek 2 – Obrazy SEM grubych i drobnych proszków
Ceit opracował dostosowane do potrzeb-gazowych proszki metali dla AM. Zastosowano dwa rodzaje proszku:
Gruby proszek (20–45 µm)
Drobny proszek (<20 µm)
Drobne proszki osiągnęły lepszą kontrolę topnienia i jednorodność warstwy.
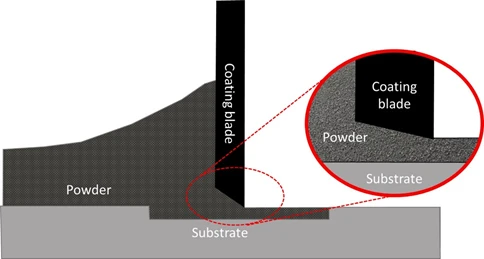
Rysunek 3 – Proces osadzania pierwszej warstwy
Aby zwiększyć przyczepność proszku, podłoże poddano najpierw-obróbce laserowej w celu zwiększenia chropowatości powierzchni. Analiza profilometryczna wykazała chropowatość powierzchni (Sa) 3,3 µm i głębokość 51,499 µm. Następnie nałożono warstwy metodą łopatkową, uzyskując jednolitą grubość:
Gruby proszek: warstwy o grubości 100–200 µm
Drobny proszek: warstwy o grubości 50 µm
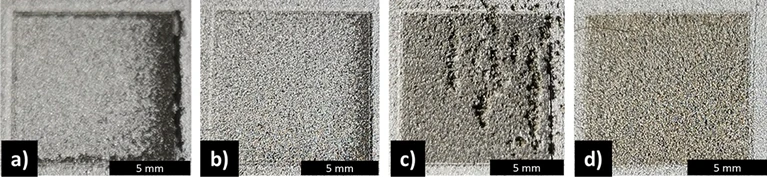
Rysunek 4 – Wpływ mocy na przetwarzanie grubego proszku
Stosowanie laserów USP w AM stanowi wyzwanie: stopienie proszku bez powodowania ablacji. Nadmierna moc prowadzi do wyrzucania cząstek lub uszkodzenia podłoża. Zmniejszenie mocy lasera poniżej progu ablacji skutkuje skutecznym stopieniem.
Przy mocy poniżej 0,5 W drobny proszek pozostaje nienaruszony, natomiast powyżej tego progu cząstki topią się i łączą w większe kulki.
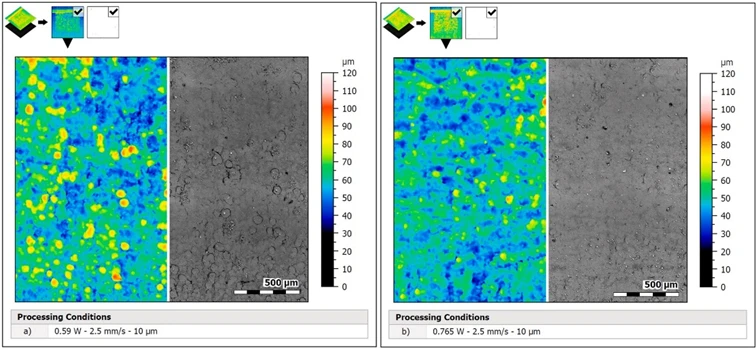
Rysunek 5 – Zmiany mocy drobnych proszków
Zwiększenie mocy z 0,59 W do 0,765 W poprawiło topienie, tworząc gładsze i bardziej jednolite powierzchnie. Chropowatość powierzchni (Sa) spadła z 3,45 µm do 2,58 µm.
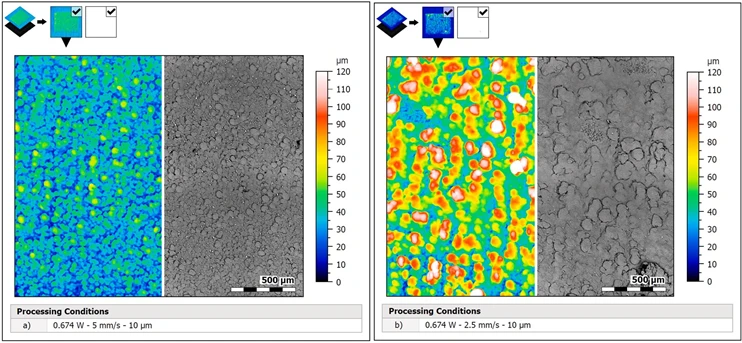
Rysunek 6 – Wpływ szybkości skanowania
Przy mocy 0,674 W i odległości kreskowania 10 µm:
Zmniejszenie prędkości skanowania z 5 mm/s do 2,5 mm/s zwiększyło akumulację ciepła i koalescencję cząstek, powiększając klastry i podnosząc Sa z 5,43 µm do 6,75 µm.
Przy mocy 0,765 W wolniejsze skanowanie doprowadziło do gładszych wyników (Sa ≈ 3,9–4,1 µm).
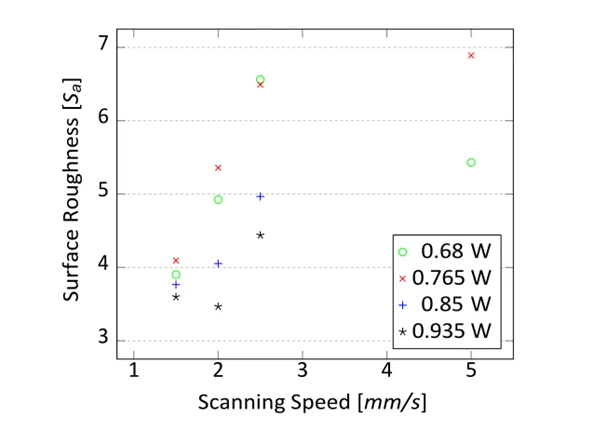
Rysunek 7 – Połączony wpływ mocy i prędkości
Przy wyższych poziomach mocy (0,85–0,935 W) i prędkości skanowania do 2,5 mm/s wartość Sa uległa dalszemu zmniejszeniu do 3,5–3,8 µm. Poniżej 1,5 mm/s przegrzanie spowodowało pęknięcie i spalenie proszku.
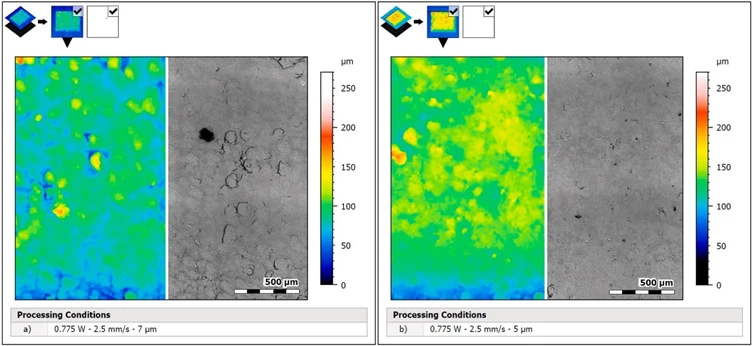
Rysunek 8 – Zmniejszenie odległości kreskowania
Zmniejszenie odległości kreskowania z 7 µm do 5 µm znacznie poprawiło jakość powierzchni - Sa spadło z 6,75 µm do 4,1 µm. Zbyt duże odległości prowadziły do nierównomiernego topienia i powstawania defektów.
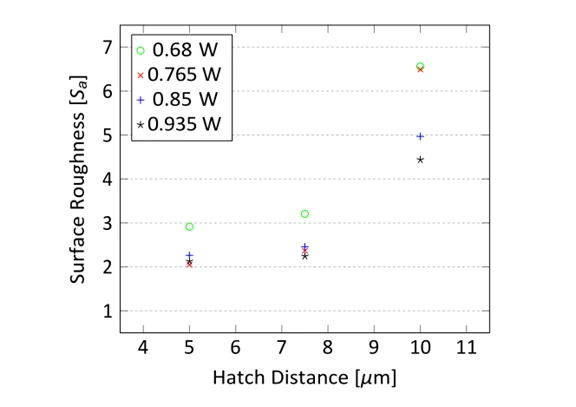
Rysunek 9 – Wpływ odległości kreskowania
W ramach optymalnych zakresów mocy i prędkości, zmniejszenie odległości kreskowania stale poprawiało jednorodność powierzchni, osiągając Sa tak niskie, jak 2–3 µm. Aby zrównoważyć akumulację ciepła, konieczna była regulacja prędkości.
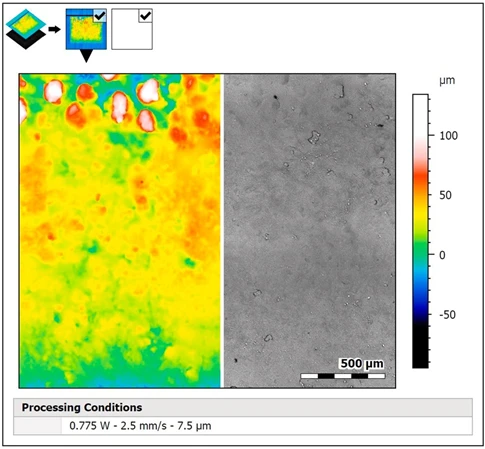
Rysunek 10 – Optymalne parametry procesu
W najlepszych warunkach przetwarzania uzyskano bardzo jednolitą powierzchnię stopu o Sa wynoszącym 2,37 µm przy użyciu:
Moc lasera:0.775 W
Szybkość skanowania:2,5 mm/s
Odległość kreskowania:7.5 µm
4. Wniosek
Aby ocenić potencjał laserów USP w produkcji przyrostowej, w procesie LPBF włączono lasery femtosekundowe przy użyciu dwóch rodzajów proszków-stali nierdzewnej. Z badania wynika, żemoc laserajest najważniejszym czynnikiem - nadmierna moc powoduje ablację, a zbyt mała zapobiega stopieniu.
Po ustaleniu optymalnego okna mocy (0,775–0,935 W) precyzyjne-dostrojenie szybkości skanowania i odległości kreskowania jeszcze bardziej poprawiło gładkość powierzchni. Najlepsze wyniki osiągnęły:
Moc: 0.775–0.935 W
Szybkość skanowania:2,5 mm/s
Odległość kreskowania: 5–7.5 µm
Przy tych zoptymalizowanych parametrach uzyskano równomierne topienie i minimalną chropowatość powierzchni, co potwierdza przydatność laserów USP do-precyzyjnego wytwarzania przyrostowego komponentów w skali mikro-.


