


01
Wstęp
Technologia spawania laserowego, oferująca zalety skoncentrowanej energii, wysokiej precyzji i minimalnych odkształceń, stała się podstawowym procesem w nowoczesnej produkcji precyzyjnej. Jednak jego właściwości związane z szybkim topnieniem i krzepnięciem napotykają wyzwania podczas przetwarzania materiałów o wysokim współczynniku odbicia (takich jak miedź i aluminium), w tym niestabilną absorpcję energii, podatność na porowatość i pękanie termiczne. Jest to szczególnie widoczne podczas spawania różnych materiałów, gdzie tworzenie się kruchych związków międzymetalicznych poważnie osłabia wydajność połączenia. Te wąskie gardła ograniczają dalsze zastosowania-w zaawansowanych dziedzinach, takich jak akumulatory i przemysł lotniczy. W ostatnich latach technologia wibracji ultradźwiękowych jest coraz częściej wprowadzana do dziedziny obróbki materiałów w celu ulepszenia tradycyjnych metod i osiągnięcia niespotykanej dotąd elastyczności produkcji. Poza obecnymi zastosowaniami w czyszczeniu, sonochemii, obróbce metali i atomizacji, ultradźwięki stopniowo stają się kluczową metodą wspomagającą udoskonalanie w zaawansowanych platformach produkcyjnych, w tym w precyzyjnej obróbce skrawaniem, zaawansowanym spawaniu, obróbce laserowej i wytwarzaniu przyrostowym. W tym celu, aby przezwyciężyć pewne ograniczenia w spawaniu laserowym, pojawiło się innowacyjne rozwiązanie-wibracją ultradźwiękową-spawanie laserowe wspomagane promieniowaniem UVA-LW-(rysunek 1). Technologia ta w kreatywny sposób wprowadza-wibracje ultradźwiękowe o wysokiej częstotliwości do procesu spawania laserowego, mając na celu wykorzystanie unikalnego przepływu akustycznego, kawitacji i efektów naprężeń ultradźwięków do fizycznej interwencji w przepływ, zachowanie gazu i procesy krzepnięcia stopionego jeziorka. Dzięki tej „synergii akusto-optycznej” technologia UVA-LW może skutecznie mieszać roztopione jeziorko, sprzyjać odgazowaniu, rozdrobnieniu ziaren i hamowaniu tworzenia kruchych faz, znacznie poprawiając w ten sposób jakość i wydajność spawania oraz otwierając obiecującą nową drogę do rozwiązania problemów nieodłącznie związanych z tradycyjnym spawaniem laserowym.

Rysunek 1. Schemat ideowy: (a) Układ eksperymentalny UVA-LW; (b) morfologia stopionego jeziorka podczas procesu UVA-LW; (c) charakterystykę przepływu stopionego jeziorka podczas procesu UVA-LW [1].
Podstawowa zasada: Synergiczny efekt dźwięku i światła
Istota spawania laserowego-wspomaganego wibracjami ultradźwiękowymi polega na optymalizacji osiąganej przez pole energii akustycznej w całym procesie spawania laserowego, od fizycznego zachowania ciekłego jeziorka, poprzez ewolucję organizacyjną podczas krzepnięcia, po regulację naprężeń w stanie stałym po schłodzeniu. Po pierwsze, w fazie ciekłej fale ultradźwiękowe-o wysokiej częstotliwości generują silne strumienie akustyczne i efekty kawitacji w roztopionym jeziorku, działając jako „mikroskopijne mieszadło” i „skuteczny oczyszczacz” roztopionego metalu. Kierunkowy makroskopowy przepływ generowany przez strumień akustyczny działa jak wewnętrzny mieszalnik, energicznie mieszając stopiony basen, wymuszając w ten sposób równomierny rozkład pierwiastków i temperatury. Jest to szczególnie istotne podczas spawania różnych materiałów, ponieważ skutecznie rozbija kruche związki międzymetaliczne, które mają tendencję do tworzenia ciągłych warstw na styku, rozprowadzając je drobno i równomiernie, poprawiając w ten sposób wytrzymałość złącza. Jednocześnie bardziej intensywny efekt kawitacji, poprzez natychmiastowe zapadnięcie się niezliczonych mikropęcherzyków, powoduje uwolnienie silnych fal uderzeniowych i-mikrodżetów o dużej prędkości. To nie tylko usuwa warstwy tlenków na powierzchni stopionego basenu, poprawiając zwilżalność, ale także usuwa ze basenu szkodliwe gazy, takie jak wodór i azot, zmuszając je do szybkiej ucieczki i zasadniczo zapobiegając tworzeniu się defektów porowatości. Następnie, na etapie krzepnięcia, okresowe-fale uderzeniowe pod wysokim ciśnieniem generowane przez efekt kawitacji stają się potężnym narzędziem do kontrolowania struktury krzepnięcia. W miarę ochładzania się stopionego basenu i wzrostu dendrytów fale uderzeniowe skutecznie je rozbijają i fragmentują. Fragmentaryczne ramiona dendrytów, roznoszone po basenie za pomocą strumienia akustycznego, działają jak liczne nowe,-spontaniczne miejsca zarodkowania, powodując „fragmentarną proliferację” jąder. Mechanizm ten zasadniczo zmienia tradycyjny wzór krzepnięcia, hamując wzrost grubych kryształów kolumnowych i dając-wysoką wydajność struktury spoiny składającej się z dużej liczby drobnych, jednolitych kryształów równoosiowych, co znacznie zwiększa wytrzymałość, plastyczność i odporność spoiny na pękanie termiczne. Wreszcie, w chłodzonym stanie-stanu stałego wibracje ultradźwiękowe w dalszym ciągu odgrywają kluczową rolę w zmiękczaniu akustycznym i łagodzeniu naprężeń. Efekt zmiękczania akustycznego powoduje przejściowe zmiękczanie spoiny i-materiałów strefy wpływu ciepła do ich-wysokotemperaturowego stanu plastycznego, dzięki czemu są one bardziej zdolne do dostosowywania się i rozluźniania koncentracji naprężeń spowodowanych skurczem chłodzącym w wyniku mikroskopijnego odkształcenia plastycznego. Dodatkowo utrzymujące się drgania mechaniczne o wysokiej-częstotliwości zapewniają dodatkową energię do migracji atomów i dyslokacji, promując redystrybucję i relaksację naprężeń wewnętrznych. Dlatego też, od oczyszczania i homogenizacji cieczy, po rozdrobnienie ziaren podczas krzepnięcia i odprężanie w stanie stałym, wibracje ultradźwiękowe, poprzez serię powiązanych ze sobą efektów fizycznych, tworzą skuteczne działanie synergiczne z laserowym źródłem ciepła, systematycznie rozwiązując podstawowe wyzwania tradycyjnego spawania laserowego.. ...
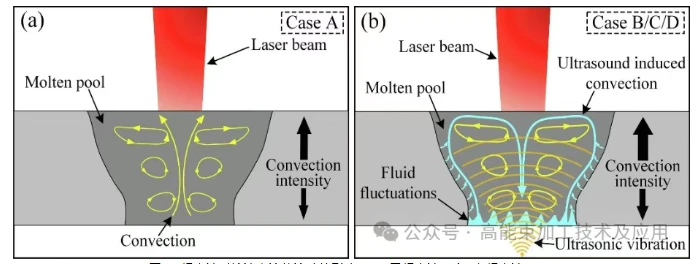
Rysunek 2. Wpływ ultradźwięków na przepływ płynu w roztopionym jeziorku: (a) bez ultradźwięków; (b) za pomocą ultradźwięków [1].
03
Zalety aplikacji: Znacząca poprawa jakości i wydajności
Podstawowa zasada synergii fotoakustycznej ostatecznie przekłada się na znaczący skok w jakości spawania i wydajności złącza. W porównaniu z tradycyjnym spawaniem laserowym, spawanie laserowe-wspomagane wibracjami ultradźwiękowymi wykazuje trzy podstawowe zalety w rozwiązywaniu problemów branżowych:
3.1 Redukcja wad spawalniczych (porowatość, pęknięcia)
Porowatość i pęknięcia to dwa główne „zabójcy” wpływające na niezawodność spoiny, a wibracje ultradźwiękowe mają na nie silny wpływ.
(1) Hamowanie porowatości: Podczas tradycyjnego spawania laserowego, zwłaszcza spawania z głęboką penetracją, porowatość łatwo tworzy się z powodu niestabilności dziurki od klucza i porywania oparów metalu. Wprowadzenie ultradźwięków zapewnia silną siłę odgazowania roztopionego jeziorka poprzez kawitację i efekty strumienia akustycznego. Z jednej strony fale uderzeniowe generowane przez zapadanie się pęcherzyków kawitacyjnych mogą bezpośrednio rozbić maleńkie pęcherzyki wodoru i azotu w roztopionym basenie lub zmusić je do połączenia się i szybkiego uniesienia. Z drugiej strony, ciągły efekt mieszania strumienia akustycznego zapewnia ścieżkę i pływalność dla ucieczki pęcherzyków. To znacznie poprawia gęstość spoiny, zmniejszając porowatość o rząd wielkości lub więcej, co ma kluczowe znaczenie dla uszczelnienia złącza i trwałości zmęczeniowej.
(2) Hamowanie powstawania pęknięć: Pęknięcia spawalnicze można podzielić na pęknięcia gorące i pęknięcia zimne. W przypadku pęknięć na gorąco wibracje ultradźwiękowe zasadniczo poprawiają strukturę krzepnięcia poprzez rozbijanie grubych ziaren kolumnowych i tworzenie drobnych ziaren równoosiowych, zmniejszając segregację eutektyki o niskiej-temperaturze topnienia-na granicach ziaren, zwiększając w ten sposób odporność materiału na pękanie w-strefach wysokich temperatur. W przypadku pęknięć zimnych efekt zmiękczania ultradźwiękowego i uwalnianie naprężeń znacznie zmniejszają naprężenia szczątkowe po spawaniu, zapobiegając koncentracji naprężeń, w ten sposób skutecznie hamując pęknięcia zimne spowodowane opóźnionym pękaniem wodorowym lub wysokimi naprężeniami. Efekt ten jest szczególnie wyraźny podczas spawania-stali o wysokiej wytrzymałości i materiałów o-twardości.
3.2 Poprawa wydajności połączeń z różnych materiałów
Największym wyzwaniem w spawaniu metali różnoimiennych są duże różnice we właściwościach fizycznych (takich jak temperatura topnienia i przewodność cieplna) oraz tendencja do tworzenia grubych i kruchych związków międzymetalicznych (IMC) na styku, co powoduje znaczną kruchość złącza. Wibracje ultradźwiękowe zapewniają unikalne rozwiązanie:
(1) Tłumienie i udoskonalanie warstwy IMC: Silny przepływ akustyczny ultradźwięków działa jak mechanizm mieszający, rozbijając świeżo utworzoną, kruchą warstwę IMC, zapobiegając jej ciągłemu wzrostowi i porywając jej fragmenty do jeziorka stopionego, powodując ich dystrybucję w spoinie w postaci drobnych, rozproszonych cząstek. W ten sposób krucha faza nie jest już słabą, ciągłą powierzchnią międzyfazową, ale jest otoczona mocną i wytrzymałą matrycą, co znacznie poprawia plastyczność i wytrzymałość złącza. Na przykład podczas spawania aluminium/stal i aluminium/miedź grubość warstwy IMC można skutecznie kontrolować poniżej wartości krytycznej wynoszącej zaledwie kilka mikronów lub nawet mniej.
3.3 Optymalizacja tworzenia spoin i właściwości mechanicznych
Oprócz rozwiązywania problemów z defektami, wibracje ultradźwiękowe mogą kompleksowo poprawić jakość tworzenia spoin.
(1) Poprawa tworzenia spoiny: Wibracje ultradźwiękowe zmniejszają lepkość pozorną roztopionego metalu i zwiększają jego płynność. Ułatwia to rozprowadzanie i wypełnianie ciekłego metalu, co skutkuje gładszą i bardziej jednolitą powierzchnią spoiny, redukując wady formacyjne, takie jak podcięcia i brak penetracji. Jednocześnie poprawiona zwilżalność sprawia, że przejście pomiędzy spoiną a materiałem podstawowym jest bardziej stopniowe, redukując punkty koncentracji naprężeń.
(2) Kompleksowa poprawa właściwości mechanicznych: Jest to ostateczny wynik wszystkich powyższych zalet. Dzięki eliminacji porowatości i mikropęknięć, a także znacznemu rozdrobnieniu ziaren (rysunek 3), można jednocześnie poprawić wytrzymałość i plastyczność spoiny, przełamując konwencjonalny-kompromis pomiędzy wytrzymałością a plastycznością stosowany w tradycyjnej materiałoznawstwie. Drobno równoosiowa struktura ziaren sprawia, że ścieżka propagacji pęknięć jest kręta, co znacznie zwiększa odporność na pękanie i zmęczenie złącza.

04
Streszczenie
Jako innowacyjna metoda przetwarzania kompozytowego pola energetycznego, UVA-LW nie tylko uzupełnia i optymalizuje tradycyjne procesy spawania laserowego, ale także zasadniczo rozwiązuje kilka-podstawowych problemów. Dzięki precyzyjnemu sprzężeniu pola energii akustycznej o wysokiej-częstotliwości z basenem stopionego lasera, technologia ta umożliwia głęboką interwencję fizyczną poprzez „synergię fotoakustyczną”, poprawiając cały łańcuch wydajności, od oczyszczania cieczy i kontroli mikrostruktury krzepnięcia po- odprężanie w stanie stałym.
W obliczu coraz bardziej rygorystycznych wymagań dotyczących jakości połączeń w takich dziedzinach, jak pojazdy nowej generacji (zwłaszcza miedziane-połączenia aluminiowe w akumulatorach zasilających), przemysł lotniczy (lekkie-stopy o wysokiej wytrzymałości i elementy konstrukcyjne z różnych materiałów) oraz-wysoka precyzyjna produkcja, technologia spawania laserowego-z wykorzystaniem wibracji ultradźwiękowych wykazuje znaczny potencjał zastosowania. Przyszłe badania mogą skupiać się na 1) synergicznej optymalizacji i dopasowaniu parametrów ultradźwiękowych i laserowych w celu uzyskania spawania „dostosowanego” do konkretnych materiałów i zastosowań; 2) zintegrowanie tej technologii z monitorowaniem online i inteligentnymi systemami sterowania, aby umożliwić-przekazywanie informacji zwrotnych w zamkniętej pętli i zapewnianie jakości-w czasie rzeczywistym podczas procesu spawania; 3) dalsze badanie jego zastosowań w{{10}najnowocześniejszych dziedzinach, takich jak produkcja przyrostowa w celu kontrolowania naprężeń szczątkowych i właściwości mikrostrukturalnych podczas procesu drukowania. Można przewidzieć, że technologia spawania laserowego-wspomaganego wibracjami ultradźwiękowymi nie tylko rozwiąże problemy, ale stanie się „wzmacniaczem wydajności”, napędzającym rozwój zaawansowanych technologii produkcyjnych, zapewniając realną drogę do wyższej wydajności i bardziej niezawodnych połączeń materiałowych.


